Hạt nhựa filler nên được pha với tỷ lệ bao nhiêu để vừa tiết kiệm nguyên liệu, vừa duy trì chất lượng thành phẩm và sự ổn định của dây chuyền? Trên thực tế, không có một tỷ lệ chung cho mọi công thức. Bài viết sẽ giúp bạn hiểu cách xác định hàm lượng filler phù hợp dựa trên vật liệu, công nghệ và yêu cầu sản phẩm cụ thể.
1. Hạt nhựa filler có tỷ lệ pha cố định trong sản xuất nhựa không?
Không có một tỷ lệ hạt nhựa filler cố định có thể áp dụng cho mọi sản phẩm nhựa. Mức sử dụng phù hợp phụ thuộc đồng thời vào loại nhựa nền, thành phần filler masterbatch, phương pháp gia công, độ dày sản phẩm và những chỉ tiêu mà thành phẩm cần đáp ứng về cơ tính, ngoại quan cũng như chi phí.
1.1. Vì sao không có một tỷ lệ hạt nhựa filler phù hợp cho mọi sản phẩm?
Cùng một tỷ lệ hạt nhựa filler có thể mang lại kết quả hoàn toàn khác nhau khi được sử dụng trên các loại nhựa, thiết bị và ứng dụng khác nhau. Vì vậy, tỷ lệ phù hợp cần được xác định theo từng công thức cụ thể thay vì lấy một con số chung làm chuẩn cho toàn bộ hoạt động sản xuất.
Chẳng hạn, màng PE mỏng đòi hỏi khả năng tạo màng ổn định, độ dai và độ giãn dài phù hợp, trong khi sản phẩm ép phun có thành dày lại có thể ưu tiên độ cứng, khả năng giữ hình dạng hoặc mức độ co ngót thấp hơn. Tương tự, sợi PP dùng cho bao bì dệt phải duy trì được độ bền trong quá trình kéo sợi, nên giới hạn filler có thể khác đáng kể so với một chi tiết nhựa thông thường.
Sự khác biệt còn xuất hiện ngay cả giữa hai nhà máy sản xuất cùng một sản phẩm. Nhựa nguyên sinh, thiết kế khuôn, nhiệt độ gia công, tốc độ máy hay tiêu chuẩn kiểm soát chất lượng tại mỗi dây chuyền đều có thể ảnh hưởng đến lượng filler mà hệ vật liệu có thể tiếp nhận.
Vì vậy, thay vì hỏi “tỷ lệ chuẩn là bao nhiêu?”, doanh nghiệp nên xác định mức filler nào phù hợp nhất với công thức và điều kiện sản xuất đang sử dụng.
1.2. Thành phần filler masterbatch ảnh hưởng đến tỷ lệ sử dụng như thế nào?
Tỷ lệ hạt nhựa filler chỉ cho biết lượng filler masterbatch được đưa vào hỗn hợp, chứ chưa phản ánh trực tiếp lượng CaCO3 thực tế có trong thành phẩm. Nếu hai loại masterbatch chứa hàm lượng khoáng khác nhau, cùng một tỷ lệ pha vẫn có thể tạo ra hai công thức có mức chất độn rất khác nhau.
Theo tài liệu giới thiệu của EuroPlas, filler masterbatch thường được tạo thành từ CaCO3 kết hợp với nhựa nền và hệ phụ gia hỗ trợ phân tán, trong đó hàm lượng khoáng có thể thay đổi tùy từng dòng sản phẩm và ứng dụng. Một số công thức filler masterbatch phổ biến có thể chứa khoảng 60–85% CaCO3. Xem thêm về cấu tạo filler masterbatch tại EuroPlas.
Điều này có nghĩa rằng việc so sánh hai loại filler chỉ bằng tỷ lệ sử dụng hoặc giá bán trên mỗi kilogram là chưa đủ. Khi thay đổi cấp sản phẩm, doanh nghiệp cần xem thêm hàm lượng CaCO3, loại nhựa nền, đặc tính phân tán và hướng dẫn sử dụng của nhà sản xuất.
Nhờ đó, tỷ lệ được lựa chọn sẽ phản ánh đúng lượng chất độn thực tế đi vào công thức thay vì chỉ dựa trên phần trăm filler masterbatch.
1.3. Tỷ lệ hạt nhựa filler và hàm lượng CaCO3 có giống nhau không?
Không. Tỷ lệ hạt nhựa filler là phần trăm filler masterbatch được phối vào hỗn hợp, trong khi hàm lượng CaCO3 thực tế còn phụ thuộc vào lượng CaCO3 có trong chính masterbatch đó. Việc phân biệt hai thông số này giúp doanh nghiệp tránh đánh giá sai mức chất độn của công thức.
Có thể hình dung bằng công thức đơn giản:
Hàm lượng CaCO3 thực tế = Tỷ lệ filler masterbatch × Hàm lượng CaCO3 trong filler masterbatch
Ví dụ, nếu một công thức sử dụng 20% filler masterbatch và loại filler đó chứa 80% CaCO3 thì hàm lượng CaCO3 thực tế được đưa vào hỗn hợp sẽ vào khoảng 16%.
Như vậy, “sử dụng 20% filler” không đồng nghĩa với việc thành phẩm có 20% CaCO3. Đây là điểm đặc biệt cần lưu ý khi doanh nghiệp đổi sang một cấp filler mới hoặc so sánh sản phẩm giữa nhiều nhà cung cấp.
2. Hạt nhựa filler nên được pha với tỷ lệ bao nhiêu cho từng ứng dụng?
Tỷ lệ hạt nhựa filler cần được xác định theo từng nhóm ứng dụng, bởi mỗi công nghệ có yêu cầu khác nhau về dòng chảy, độ bền, độ giãn dài và khả năng tạo hình. Do đó, thay vì chọn một con số cố định, doanh nghiệp nên xác định một khoảng thử nghiệm rồi điều chỉnh dựa trên kết quả thực tế.
2.1. Tỷ lệ hạt nhựa filler cho màng PE nên xác định như thế nào?
Đối với màng PE, lượng hạt nhựa filler cần được cân đối dựa trên độ dày màng, độ bền kéo, độ giãn dài, độ ổn định bong bóng và yêu cầu về bề mặt. Màng càng mỏng thì khả năng phân tán của CaCO3 và phần hạt kích thước lớn càng cần được kiểm soát chặt chẽ.
Khi hàm lượng filler tăng, lượng nhựa nguyên sinh trong công thức giảm xuống, nhờ đó chi phí nguyên liệu có thể được cải thiện. Tuy nhiên, cùng lúc đó, đặc tính của màng cũng thay đổi. Nếu filler không phân tán tốt hoặc tỷ lệ vượt quá khả năng của hệ vật liệu, màng có thể dễ rách hơn, bề mặt kém đồng đều hoặc quá trình tạo bong bóng trở nên thiếu ổn định.
Một nghiên cứu công bố trên Polymers năm 2025 về màng LDPE chứa CaCO3 cho thấy hàm lượng chất độn có ảnh hưởng rõ rệt đến một số tính chất bề mặt và cơ học của màng. Điều này một lần nữa cho thấy lượng filler phải được lựa chọn cùng với yêu cầu của từng loại sản phẩm thay vì tách riêng thành một thông số độc lập. Xem nghiên cứu trên MDPI.
Với các doanh nghiệp sản xuất màng, PE filler masterbatch của EuroPlas là một trong những nhóm sản phẩm được phát triển cho nền PE và các công nghệ như thổi màng, ép đùn hoặc một số ứng dụng liên quan.
2.2. Tỷ lệ hạt nhựa filler cho bao bì dệt PP và raffia cần lưu ý gì?
Trong sản xuất bao bì dệt và sợi raffia PP, tỷ lệ hạt nhựa filler phải được kiểm soát sao cho sợi vẫn duy trì đủ độ bền kéo và độ giãn dài trong suốt quá trình tạo sợi. Nếu mức filler quá cao, vật liệu có thể cứng hơn nhưng khả năng chịu kéo và độ dai cũng có thể suy giảm.
Sự thay đổi này đặc biệt quan trọng trên dây chuyền raffia, nơi vật liệu phải trải qua quá trình kéo giãn liên tục. Chỉ một mức suy giảm nhỏ về độ bền hoặc độ đồng đều cũng có thể làm tỷ lệ đứt sợi tăng lên, từ đó ảnh hưởng trực tiếp đến năng suất.
Vì vậy, khi thử tăng filler, doanh nghiệp nên theo dõi song song độ bền kéo, độ giãn dài, tỷ lệ đứt sợi, tốc độ máy và chất lượng bao bì sau khi dệt. Nếu chỉ quan tâm đến phần nguyên liệu được tiết kiệm mà bỏ qua năng suất dây chuyền, lợi ích kinh tế cuối cùng có thể không như kỳ vọng.
Đối với các ứng dụng trên nền PP, EuroPlas hiện cung cấp nhiều dòng PP filler masterbatch phục vụ raffia, ép phun, ép đùn và các quy trình liên quan.
2.3. Tỷ lệ hạt nhựa filler cho vải không dệt nên xác định thế nào?
Với vải không dệt, tỷ lệ hạt nhựa filler cần được xác định dựa trên khả năng tạo sợi, độ bền, độ giãn dài và độ đồng đều của lớp vật liệu. Vì sợi có kích thước nhỏ, hệ filler cũng cần được phân tán tốt hơn để hạn chế các cụm CaCO3 gây gián đoạn quá trình kéo sợi.
Do đặc điểm công nghệ khác nhau, tỷ lệ đang hoạt động ổn định trên bao bì dệt PP không nên được chuyển nguyên sang dây chuyền vải không dệt.
Thay vào đó, doanh nghiệp nên bắt đầu với một mức thử phù hợp rồi tăng dần theo từng bước nhỏ. Sau mỗi lần điều chỉnh, cần theo dõi xem tốc độ dây chuyền, chất lượng sợi, độ đồng đều và tỷ lệ phế phẩm có thay đổi đáng kể hay không.
Cách tiếp cận này giúp xác định được khoảng vận hành an toàn trước khi mở rộng sang sản xuất hàng loạt.
2.4. Tỷ lệ hạt nhựa filler cho ép phun nên được đánh giá ra sao?
Trong ép phun, hạt nhựa filler có thể góp phần điều chỉnh độ cứng, độ ổn định kích thước và mức co ngót của sản phẩm. Tuy nhiên, tỷ lệ sử dụng vẫn phải được cân bằng với yêu cầu về độ bền kéo, độ dai và khả năng chịu va đập của từng chi tiết.
Đây cũng là ứng dụng thể hiện khá rõ sự đánh đổi giữa các tính chất cơ học khi tăng CaCO3.
Trong nghiên cứu của Yucheng Peng, Munkaila Musah, Brian Via và Xueqi Wang trên polypropylene, khi hàm lượng CaCO3 tăng từ 10% lên 50%, mô đun kéo của vật liệu tăng lên, trong khi độ bền kéo và độ giãn dài tại điểm chảy có xu hướng giảm. Xem nghiên cứu trên Journal of Composites Science.
Như vậy, một công thức cứng hơn chưa chắc đã phù hợp hơn nếu sản phẩm vẫn cần khả năng chịu va đập hoặc biến dạng nhất định. Do đó, khi tối ưu filler cho ép phun, doanh nghiệp cần xác định trước tính chất nào có vai trò quan trọng nhất đối với sản phẩm.
2.5. Tỷ lệ hạt nhựa filler cho ép đùn cần quan tâm những yếu tố nào?
Trong quá trình ép đùn, tỷ lệ hạt nhựa filler cần được đánh giá cùng với dòng chảy vật liệu, áp suất đầu khuôn, tải động cơ, tốc độ đùn và chất lượng bề mặt. Nếu lượng filler vượt quá khả năng xử lý của công thức hoặc thiết bị, hiệu suất dây chuyền có thể giảm dù giá nguyên liệu đã thấp hơn.
Đối với các sản phẩm dạng tấm, thanh hoặc profile, tính ổn định của dòng vật liệu qua đầu khuôn có ảnh hưởng trực tiếp đến kích thước và bề mặt thành phẩm. Vì vậy, khi tăng tỷ lệ filler, doanh nghiệp cần theo dõi xem áp suất và tải máy có tăng bất thường hay không, đồng thời kiểm tra tốc độ đầu ra cũng như tỷ lệ sản phẩm lỗi.
Nếu mức filler mới giúp tiết kiệm một phần chi phí nguyên liệu nhưng khiến năng suất giảm rõ rệt, công thức đó chưa chắc đã mang lại lợi ích kinh tế thực sự.
3. Những yếu tố nào quyết định tỷ lệ hạt nhựa filler phù hợp?
Tỷ lệ hạt nhựa filler phù hợp được quyết định bởi nhiều yếu tố liên quan chặt chẽ với nhau, từ loại nhựa nền, hàm lượng CaCO3, kích thước hạt cho đến chiều dày và yêu cầu cơ tính của sản phẩm. Vì thế, chỉ thay đổi một yếu tố cũng có thể khiến mức filler tối ưu thay đổi theo.
3.1. Loại nhựa nền ảnh hưởng đến tỷ lệ hạt nhựa filler như thế nào?
Mỗi loại polymer có cấu trúc, độ nhớt và đặc tính gia công khác nhau, do đó khả năng tiếp nhận hạt nhựa filler cũng không giống nhau. Một tỷ lệ hoạt động tốt trên PP không nên mặc định được áp dụng sang PE, ngay cả khi hai công thức sử dụng cùng một loại CaCO3.
Bên cạnh loại polymer chính, nhựa nền của filler masterbatch cũng cần có mức tương thích phù hợp với nguyên liệu đang sử dụng. Khi hai hệ nhựa tương thích tốt, filler có điều kiện phân bố đều hơn trong hỗn hợp; ngược lại, nếu khả năng tương thích thấp, quá trình phân tán có thể trở nên khó khăn, đặc biệt ở tỷ lệ sử dụng cao.
Vì vậy, lựa chọn filler masterbatch nên bắt đầu từ việc xác định rõ loại nhựa nền của sản phẩm.
3.2. Hàm lượng CaCO3 ảnh hưởng đến tỷ lệ hạt nhựa filler ra sao?
Hàm lượng CaCO3 trong masterbatch càng cao thì cùng một tỷ lệ hạt nhựa filler sẽ đưa nhiều khoáng hơn vào thành phẩm. Do đó, khi thay đổi sang một cấp filler khác, doanh nghiệp cần tính lại lượng CaCO3 thực tế thay vì tiếp tục sử dụng tỷ lệ cũ theo thói quen.
Ví dụ, cùng sử dụng 20% filler masterbatch nhưng một sản phẩm chứa 70% CaCO3 và sản phẩm khác chứa 85% CaCO3 sẽ tạo ra hai mức chất độn hoàn toàn khác nhau trong hỗn hợp cuối. Sự khác biệt này có thể kéo theo thay đổi về độ cứng, khả năng gia công và cơ tính. Vì vậy, hàm lượng khoáng cần được xem xét cùng với tỷ lệ pha chứ không nên đánh giá riêng lẻ.
3.3. Kích thước và độ phân tán CaCO3 ảnh hưởng như thế nào?
Tỷ lệ hạt nhựa filler không thể tách rời chất lượng CaCO3 và khả năng phân tán của hạt khoáng. Nếu các hạt kết tụ thành cụm lớn, việc tiếp tục tăng filler có thể làm cho những điểm không đồng nhất trong vật liệu trở nên rõ hơn và ảnh hưởng đến cả bề mặt lẫn cơ tính.
Về nguyên tắc, kích thước hạt, phân bố kích thước, xử lý bề mặt và khả năng phân tán đều tham gia quyết định cách CaCO3 tương tác với nhựa nền. Do đó, hai sản phẩm filler masterbatch có cùng hàm lượng CaCO3 vẫn có thể cho kết quả hoàn toàn khác nhau trên dây chuyền.
Đọc thêm: Bột đá CaCO3: Kích thước hạt ảnh hưởng thế nào đến nhựa?
3.4. Độ dày thành phẩm ảnh hưởng đến tỷ lệ hạt nhựa filler như thế nào?
Sản phẩm càng mỏng thì ảnh hưởng của kích thước hạt và độ phân tán càng dễ thể hiện rõ. Vì vậy, mức hạt nhựa filler phù hợp với một chi tiết ép phun thành dày chưa chắc phù hợp với màng mỏng, sợi raffia hoặc các sản phẩm có tiết diện nhỏ.
Một cụm hạt CaCO3 có thể không gây ảnh hưởng đáng kể trong sản phẩm dày, nhưng nếu xuất hiện trên màng mỏng, nó có thể trở thành điểm yếu và làm tăng nguy cơ rách hoặc tạo lỗi bề mặt.
Chính vì vậy, các ứng dụng màng và sợi thường đòi hỏi kiểm soát nguyên liệu chặt chẽ hơn khi tăng lượng filler.
3.5. Yêu cầu cơ tính ảnh hưởng đến tỷ lệ filler ra sao?
Tỷ lệ hạt nhựa filler chỉ được xem là phù hợp khi thành phẩm vẫn đáp ứng những chỉ tiêu cơ học cần thiết. Nếu sản phẩm cần độ dai hoặc độ giãn dài cao, mức filler có thể phải thấp hơn so với các ứng dụng ưu tiên độ cứng và độ ổn định kích thước.
Do đó, trước khi thử tăng tỷ lệ, doanh nghiệp cần xác định rõ các chỉ tiêu bắt buộc như độ bền kéo, độ giãn dài, độ bền va đập, độ cứng, độ bền xé hoặc mức co ngót.
Nghiên cứu của Peng và cộng sự trên PP cũng cho thấy sự đánh đổi này khá rõ: khi hàm lượng CaCO3 tăng, mô đun tăng nhưng độ bền kéo và độ giãn dài lại giảm. Chính vì vậy, không nên dùng một chỉ tiêu duy nhất để đánh giá hiệu quả của công thức. Xem nghiên cứu.
4. Điều gì xảy ra khi tỷ lệ hạt nhựa filler quá thấp hoặc quá cao?
Tỷ lệ hạt nhựa filler quá thấp có thể chưa phát huy rõ lợi ích về chi phí hoặc điều chỉnh tính chất vật liệu, trong khi tỷ lệ quá cao lại có nguy cơ làm giảm cơ tính và gây mất ổn định khi gia công. Vì vậy, mục tiêu thực tế là tìm được mức cân bằng giữa hiệu quả kinh tế và chất lượng.
4.1. Tỷ lệ filler quá thấp có bất lợi gì?
Khi lượng filler quá thấp, doanh nghiệp có thể chưa tận dụng được khả năng thay thế một phần nhựa nguyên sinh hoặc điều chỉnh một số đặc tính như độ cứng và độ co ngót. Tuy nhiên, điều đó không đồng nghĩa rằng việc tăng filler càng nhiều sẽ càng mang lại hiệu quả tốt hơn.
Một mức thấp thường có thể được sử dụng làm điểm bắt đầu để đánh giá phản ứng của công thức. Nếu kết quả ổn định, tỷ lệ có thể được tăng dần cho đến khi đạt được lợi ích kinh tế mong muốn mà vẫn giữ các chỉ tiêu kỹ thuật trong giới hạn cho phép.
Cách làm này giúp quá trình tối ưu diễn ra có kiểm soát và giảm nguy cơ phải xử lý những thay đổi quá lớn cùng lúc.
4.2. Tỷ lệ filler quá cao có thể gây ra vấn đề gì?
Khi hàm lượng hạt nhựa filler vượt quá mức phù hợp, độ giãn dài, độ dai hoặc khả năng chịu lực của sản phẩm có thể suy giảm. Bên cạnh đó, quá trình gia công cũng có thể trở nên thiếu ổn định hơn, đặc biệt khi chất lượng phân tán hoặc mức độ tương thích của hệ vật liệu chưa được kiểm soát tốt.
Trên dây chuyền thực tế, những vấn đề này có thể thể hiện qua hiện tượng đứt màng, đứt sợi, bề mặt không đồng đều hoặc tốc độ sản xuất phải giảm xuống để duy trì chất lượng.
Nghiên cứu trên PP của Peng và cộng sự cũng ghi nhận rằng khi hàm lượng CaCO3 tăng, mô đun vật liệu có thể tăng nhưng độ bền kéo và độ giãn dài giảm. Vì vậy, việc tăng filler luôn cần được xem xét dưới góc độ đánh đổi giữa nhiều tính chất khác nhau. Xem nghiên cứu.
4.3. Vì sao tăng filler không phải lúc nào cũng làm giảm tổng chi phí?
Giảm giá nguyên liệu trên mỗi kilogram không đồng nghĩa với việc tổng chi phí sản xuất cũng giảm. Nếu tỷ lệ hạt nhựa filler cao khiến năng suất giảm, phế phẩm tăng hoặc sản phẩm không đạt yêu cầu, phần chi phí tiết kiệm được từ nguyên liệu có thể bị bù trừ bởi những tổn thất khác.
Vì vậy, doanh nghiệp nên nhìn rộng hơn giá của công thức nguyên liệu và tính đến cả năng lượng, thời gian máy, nhân công, tỷ lệ phế phẩm và chi phí kiểm soát chất lượng.
Một cách tiếp cận thực tế hơn là so sánh chi phí để tạo ra một đơn vị thành phẩm đạt chuẩn. Khi đó, tỷ lệ filler chỉ thực sự có lợi nếu nó giúp giảm tổng chi phí mà không làm suy giảm chất lượng hoặc năng suất.
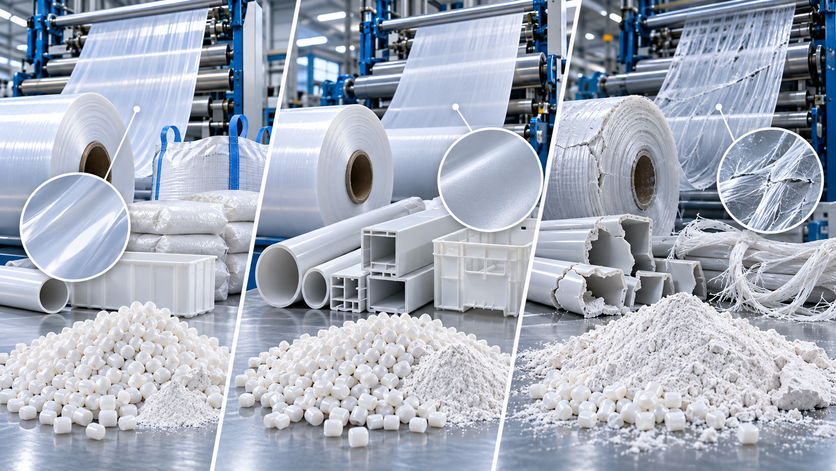
5. Làm thế nào để xác định tỷ lệ hạt nhựa filler tối ưu?
Cách đáng tin cậy nhất để xác định tỷ lệ hạt nhựa filler là thử nghiệm có kiểm soát trên chính dây chuyền sản xuất. Doanh nghiệp nên bắt đầu từ công thức hiện tại hoặc mức khuyến nghị của nhà cung cấp, sau đó điều chỉnh từng bước nhỏ và so sánh kết quả về cơ tính, khả năng gia công cũng như chi phí.
5.1. Nên bắt đầu thử nghiệm từ đâu?
Trước khi thay đổi tỷ lệ hạt nhựa filler, doanh nghiệp cần xác định rõ công thức hiện tại và những yêu cầu bắt buộc của thành phẩm. Đây sẽ là mốc đối chứng để đánh giá liệu việc tăng hoặc giảm filler có thực sự mang lại cải thiện hay chỉ làm chuyển dịch tính chất theo hướng khác.
Sau khi đã xác định mốc chuẩn, có thể chọn một cấp filler phù hợp với nhựa nền và tiến hành thử ở mức ban đầu theo khuyến nghị của nhà cung cấp. Từ đó, tỷ lệ được tăng hoặc giảm từng bước, trong khi các điều kiện còn lại được giữ ổn định.
Cách thử theo từng mức như vậy giúp doanh nghiệp nhận biết tương đối rõ thời điểm mà chất lượng hoặc khả năng gia công bắt đầu thay đổi đáng kể.
5.2. Những thông số nào nên được giữ cố định?
Để đánh giá đúng tác động của tỷ lệ hạt nhựa filler, các yếu tố khác trong quá trình thử cần được duy trì ổn định nhất có thể. Nếu đồng thời thay nhựa nền, nhiệt độ, tốc độ máy và filler, doanh nghiệp sẽ rất khó xác định yếu tố nào thực sự gây ra sự thay đổi của thành phẩm.
Trong từng đợt thử, nên giữ tương đối ổn định loại nhựa nguyên sinh, cấp filler masterbatch, các phụ gia khác, nhiệt độ gia công, tốc độ máy, thiết kế khuôn hoặc đầu đùn và chiều dày sản phẩm.
Nhờ đó, dữ liệu thu được giữa các lần chạy sẽ có giá trị so sánh cao hơn và hỗ trợ việc xác định tỷ lệ tối ưu chính xác hơn.

5.3. Những chỉ tiêu nào cần theo dõi sau mỗi lần thử?
Mỗi mức hạt nhựa filler nên được đánh giá trên nhiều nhóm chỉ tiêu thay vì chỉ quan sát khả năng chạy máy. Một công thức có thể vận hành ổn định nhưng lại không đạt cơ tính, hoặc ngược lại, đạt độ bền tốt nhưng khiến năng suất giảm mạnh. Do đó, cần đánh giá toàn diện trước khi kết luận.
| Nhóm đánh giá |
Chỉ tiêu nên theo dõi |
| Cơ tính |
Độ bền kéo, độ giãn dài, độ bền va đập, độ cứng |
| Gia công |
Áp suất, tải máy, tốc độ, chỉ số chảy |
| Ngoại quan |
Bề mặt, độ đục, độ sáng, màu sắc |
| Độ ổn định |
Đứt màng, đứt sợi, lỗi, tỷ lệ phế |
| Hiệu quả kinh tế |
Chi phí nguyên liệu, năng suất, tỷ lệ phế phẩm |
Khi các nhóm chỉ tiêu này được xem xét cùng nhau, doanh nghiệp sẽ dễ nhận ra tỷ lệ nào mang lại hiệu quả thực tế nhất thay vì chỉ tối ưu một khía cạnh riêng lẻ.
5.4. Khi nào có thể coi tỷ lệ filler là tối ưu?
Tỷ lệ tối ưu không phải là tỷ lệ hạt nhựa filler cao nhất mà dây chuyền có thể chạy được. Đó là mức mà tại đó thành phẩm vẫn đáp ứng các tiêu chuẩn kỹ thuật, quá trình sản xuất duy trì ổn định và tổng chi phí đạt được mục tiêu kinh tế mà doanh nghiệp đặt ra.
Có thể hiểu theo nguyên tắc: Tỷ lệ tối ưu = chất lượng đạt chuẩn + vận hành ổn định + chi phí hợp lý
Khi tăng thêm filler khiến một trong ba yếu tố này suy giảm đáng kể, lợi ích từ việc tiếp tục tăng tỷ lệ thường không còn rõ ràng. Đây cũng là lý do quá trình tối ưu nên dựa trên dữ liệu thay vì chỉ dựa vào kinh nghiệm hoặc tỷ lệ đang được áp dụng tại một nhà máy khác.
6. Doanh nghiệp thường mắc sai lầm gì khi sử dụng hạt nhựa filler?
Những sai lầm phổ biến khi sử dụng hạt nhựa filler thường xuất phát từ việc áp dụng một tỷ lệ thiếu cơ sở, chỉ nhìn vào hàm lượng CaCO3 hoặc tập trung quá nhiều vào giá nguyên liệu. Để tránh rủi ro, mỗi thay đổi cần được kiểm chứng trên chính vật liệu, thiết bị và tiêu chuẩn sản phẩm của doanh nghiệp.
6.1. Có nên sao chép tỷ lệ filler từ một nhà máy khác?
Không nên áp dụng trực tiếp tỷ lệ filler của một nhà máy khác, ngay cả khi hai bên sản xuất sản phẩm tương tự. Sự khác biệt về nhựa nền, máy móc, khuôn, nhiệt độ, chiều dày và tiêu chuẩn thành phẩm có thể khiến cùng một tỷ lệ mang lại kết quả rất khác nhau.
Tỷ lệ của nhà máy khác có thể được xem như một dữ liệu tham khảo hoặc mức khởi đầu. Tuy nhiên, trước khi đưa vào sản xuất hàng loạt, doanh nghiệp vẫn cần chạy thử trên chính dây chuyền của mình và kiểm tra các chỉ tiêu kỹ thuật liên quan. Nhờ đó, quyết định cuối cùng sẽ dựa trên dữ liệu thực tế thay vì kinh nghiệm được chuyển từ một điều kiện sản xuất khác.
6.2. Có nên chọn filler chỉ dựa trên hàm lượng CaCO3 cao?
Hàm lượng CaCO3 cao không đồng nghĩa với việc hạt nhựa filler có chất lượng tốt hơn hoặc có thể được sử dụng với tỷ lệ cao hơn. Bên cạnh lượng khoáng, kích thước hạt, mức độ phân tán, nhựa nền, phụ gia và độ tương thích với polymer chính đều ảnh hưởng trực tiếp đến hiệu quả của vật liệu.
Trong một số trường hợp, một cấp filler có hàm lượng CaCO3 thấp hơn nhưng phân tán ổn định và phù hợp với nhựa nền có thể mang lại kết quả tốt hơn một sản phẩm chứa nhiều khoáng nhưng khó gia công. Vì vậy, phần trăm CaCO3 nên được xem như một thông số trong tổng thể công thức chứ không phải tiêu chí duy nhất để lựa chọn.
6.3. Có nên tăng tỷ lệ filler ngay lên mức cao?
Không nên tăng mạnh tỷ lệ hạt nhựa filler ngay từ lần thử đầu tiên. Việc điều chỉnh theo từng bước nhỏ giúp doanh nghiệp dễ xác định thời điểm bắt đầu xuất hiện các thay đổi bất lợi về cơ tính, độ ổn định của dây chuyền hoặc ngoại quan sản phẩm.
Sau mỗi lần tăng tỷ lệ, nên giữ lại mẫu và dữ liệu của công thức trước đó để làm đối chứng. Nếu xuất hiện hiện tượng đứt màng, đứt sợi, giảm độ bền hoặc bề mặt thay đổi rõ rệt, doanh nghiệp có thể xác định được khoảng tỷ lệ bắt đầu vượt khỏi vùng vận hành phù hợp. Nhờ đó, quá trình tối ưu vừa an toàn hơn, vừa hạn chế việc phải thử lại từ đầu.
6.4. Vì sao cần tham khảo tài liệu kỹ thuật và nhà cung cấp?
Mỗi cấp hạt nhựa filler được phát triển với hàm lượng CaCO3, nhựa nền và hệ phụ gia khác nhau, vì vậy khuyến nghị sử dụng cũng không hoàn toàn giống nhau. Tài liệu kỹ thuật và dữ liệu từ nhà cung cấp có thể giúp doanh nghiệp lựa chọn điểm thử ban đầu phù hợp hơn trước khi tối ưu trên dây chuyền.
Tuy nhiên, khuyến nghị từ nhà cung cấp vẫn nên được xem là cơ sở ban đầu thay vì một con số áp dụng tuyệt đối. Tỷ lệ cuối cùng cần được xác nhận thông qua thử nghiệm thực tế trong chính điều kiện sản xuất của doanh nghiệp.
EuroPlas hiện phát triển nhiều dòng filler masterbatch cho các ứng dụng như thổi màng, bao bì dệt, vải không dệt, ép phun và ép đùn, từ đó cho phép lựa chọn sản phẩm phù hợp hơn theo từng nhóm công nghệ.
7. Kết luận
Hạt nhựa filler không có một tỷ lệ pha cố định phù hợp cho mọi sản phẩm. Mức sử dụng cần được xác định dựa trên nhựa nền, hàm lượng và chất lượng CaCO3, khả năng phân tán, công nghệ gia công cũng như yêu cầu cơ tính của thành phẩm. Vì vậy, tỷ lệ tốt nhất không phải là mức filler cao nhất, mà là mức giúp doanh nghiệp đồng thời duy trì chất lượng đạt chuẩn, dây chuyền vận hành ổn định và tổng chi phí sản xuất hợp lý. Trước khi thay đổi tỷ lệ ở quy mô lớn, việc thử nghiệm có kiểm soát và đánh giá trên thành phẩm thực tế vẫn là cơ sở đáng tin cậy nhất.
8. FAQ
8.1. Hạt nhựa filler nên pha bao nhiêu phần trăm?
Không có một tỷ lệ hạt nhựa filler cố định cho tất cả sản phẩm. Mức phù hợp phụ thuộc vào nhựa nền, cấp filler masterbatch, công nghệ sản xuất, chiều dày và yêu cầu cơ tính. Vì vậy, doanh nghiệp nên bắt đầu từ khuyến nghị kỹ thuật rồi điều chỉnh dần thông qua thử nghiệm thực tế.
8.2. Có tỷ lệ filler masterbatch tiêu chuẩn cho mọi loại nhựa không?
Không. PE, PP và các polymer khác có đặc tính gia công khác nhau, trong khi những công nghệ như thổi màng, kéo sợi, ép phun hay ép đùn cũng đặt ra yêu cầu riêng. Vì thế, một tỷ lệ filler hoạt động tốt trên công thức này chưa chắc phù hợp với công thức khác.
8.3. Tỷ lệ filler cho màng PE nên là bao nhiêu?
Không nên xác định tỷ lệ filler cho màng PE bằng một con số chung. Mức phù hợp cần được kiểm chứng dựa trên độ dày màng, độ bền kéo, độ giãn dài, khả năng tạo bong bóng, chất lượng bề mặt và mức độ phân tán của CaCO3.
8.4. Dùng quá nhiều hạt nhựa filler có làm giảm độ bền không?
Có thể. Ảnh hưởng phụ thuộc vào nhựa nền, hàm lượng CaCO3, kích thước hạt và khả năng phân tán. Nghiên cứu trên PP cho thấy khi CaCO3 tăng, độ cứng có thể được cải thiện trong khi độ bền kéo và độ giãn dài lại giảm, cho thấy các tính chất cần được đánh giá đồng thời. Nguồn nghiên cứu.
8.5. Tăng filler có luôn giúp giảm chi phí sản xuất không?
Không. Nếu tỷ lệ filler cao khiến tốc độ dây chuyền giảm, phế phẩm tăng hoặc thành phẩm không đạt tiêu chuẩn, tổng chi phí có thể tăng trở lại. Vì vậy, hiệu quả kinh tế nên được tính trên một đơn vị sản phẩm đạt chuẩn chứ không chỉ dựa vào giá nguyên liệu.
8.6. Làm sao tính lượng CaCO3 thực tế trong công thức?
Có thể lấy tỷ lệ filler masterbatch nhân với phần trăm CaCO3 có trong masterbatch. Ví dụ, nếu công thức sử dụng 20% filler chứa 80% CaCO3 thì lượng CaCO3 thực tế được đưa vào hỗn hợp sẽ vào khoảng 16%.
8.7. Khi đổi sang filler masterbatch mới có cần thay đổi tỷ lệ không?
Có thể cần điều chỉnh. Hai filler masterbatch có thể khác nhau về hàm lượng CaCO3, nhựa nền, kích thước hạt và hệ phụ gia, vì vậy cùng một tỷ lệ chưa chắc mang lại kết quả tương đương. Doanh nghiệp nên chạy thử lại trước khi áp dụng tỷ lệ cũ cho sản xuất hàng loạt.
9. Giới thiệu sản phẩm filler masterbatch EUROPLAS
EUROPLAS là thương hiệu vật liệu nhựa của Công ty Cổ phần Nhựa Châu Âu (EuP), một trong những nhà sản xuất filler masterbatch hàng đầu thế giới. Với 19 năm kinh nghiệm, EuP hiện vận hành hệ thống 7 nhà máy tại Việt Nam và Ai Cập, đạt tổng công suất khoảng 0,9 triệu tấn mỗi năm và xuất khẩu sản phẩm tới hơn 95 quốc gia. Bên cạnh filler masterbatch là dòng sản phẩm chủ lực, EuP còn cung cấp danh mục giải pháp vật liệu đa dạng gồm color masterbatch, additive masterbatch, engineering plastic compound, bioplastic compound và bio filler, phục vụ nhiều nhu cầu và ứng dụng khác nhau trong ngành nhựa.
EuroPlas cung cấp nhiều dòng hạt nhựa filler được phát triển từ CaCO3, nhựa nền và hệ phụ gia phù hợp với các công nghệ sản xuất khác nhau. Danh mục hiện có các sản phẩm trên nền PE, PP cùng một số dòng chuyên dụng cho thổi màng, bao bì dệt, vải không dệt, ép phun và ép đùn. Xem danh mục filler masterbatch EuroPlas.
Trong nhóm sản phẩm nền PE, EFPE 1001 filler masterbatch được phát triển cho nhiều quy trình như thổi màng, bao bì dệt, ép phun và ép đùn. Trong khi đó, EFPP 1001 filler masterbatch sử dụng nền PP và hướng đến các ứng dụng như bao bì dệt, ép phun và ép đùn.
Khi lựa chọn sản phẩm, doanh nghiệp có thể cung cấp cho EuroPlas thông tin về nhựa nguyên sinh, công nghệ sản xuất, tỷ lệ filler hiện tại, điều kiện vận hành và yêu cầu thành phẩm. Trên cơ sở đó, việc lựa chọn cấp hạt nhựa filler và xác định khoảng tỷ lệ thử nghiệm sẽ sát hơn với điều kiện sản xuất thực tế.
10. Về tác giả
Đội ngũ chuyên môn EuP
Nội dung được biên soạn bởi đội ngũ chuyên môn của Công ty Cổ phần Nhựa Châu Âu (EuP), dựa trên kiến thức và kinh nghiệm trong lĩnh vực nguyên liệu nhựa, masterbatch, phụ gia và compound nhựa. EuP hướng tới cung cấp các thông tin kỹ thuật dễ tiếp cận, giúp doanh nghiệp hiểu rõ hơn về đặc tính vật liệu, khả năng ứng dụng và các yếu tố cần cân nhắc trong quá trình lựa chọn nguyên liệu cho sản xuất.
Thông tin trong bài viết mang tính tham khảo. Yêu cầu về công thức, hàm lượng và tính chất vật liệu cần được đánh giá theo loại polymer, công nghệ gia công và điều kiện sử dụng thực tế.